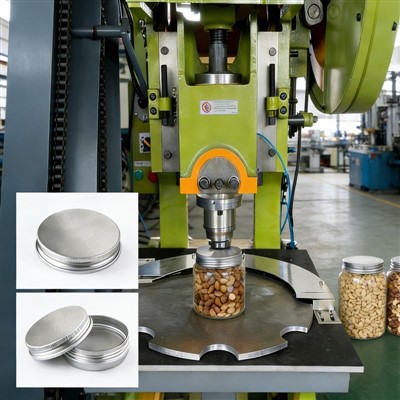
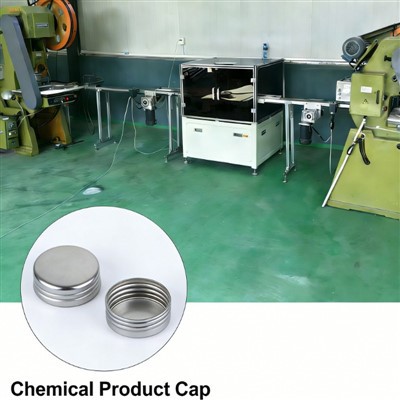
Протягом багатьох років налагодження машин-на місці та-сервісного обслуговування для глобальних заводів з виробництва алюмінієвих ковпачків ми помітили тонку, але неприємну проблему якості, яку більшість виробників ковпачків не помічають у щоденному виробництві.
Багато стандартних шляхів накочування різьби, які використовуються спільномашини для виготовлення ковпаківзалишайте невидимі мікроповітряні зазори після того, як різьбові алюмінієві ковпачки та проти{0}}захисні ковпачки зіставляються з вузькими шийками, ці зазори зазвичай менше 0,1 мм, тому їх неможливо помітити під час звичайних ручних або автоматичних візуальних перевірок відразу після виробництва.

Проблема виникає лише під час-транспортування на далеку відстань і зберігання на складі, коли зміна температури навколишнього середовища перевищує 15 градусів, залишкове повітря, заблоковане всередині зазорів різьблення, повільно розширюватиметься, ця незначна зміна тиску поступово штовхає кришку назовні, створюючи опуклі кришки та неповне ущільнення. На відміну від очевидного пошкодження потоку, цей дефект є прихованим, і більшість проблем виявляються лише після того, як готові продукти потрапляють до кінцевих клієнтів.
Згідно з нашими сервісними записами, близько 11% випадків повернення партій від наших закордонних партнерів пов’язані з цією проблемою прихованого повітряного зазору, це призводить до незапланованих витрат на логістику та непотрібних суперечок щодо якості, які дуже турбують багато заводів із середньої та великої кришки.

Як пряма фабрика, що зосереджується на алюмінієвих кришках іобладнання для обробки металевих ящиківтут, у Китаї, ми не застосовували надмірних структурних модернізацій для вирішення цієї проблеми, ми відкоригували загальний профіль різьби та гусениці на основі сотень реальних виробничих випробувань.
Ми дещо змінили кут контакту різьблення та робочий хід роликових інструментів, дозволивши повітрю виходити природним шляхом під час встановлення ковпачка, замість того, щоб механічно примусово герметизувати.
Фактичні відгуки про виробництво показують, що ця м’яка структурна оптимізація може знизити залишковий повітряний зазор приблизно до 1%, не впливаючи на початкову швидкість роботи машини та щоденну продуктивність. Це практичне, економічно-ефективне вдосконалення, націлене на цей поширений прихований дефект герметизації, підведене з нашого реального-досвіду виробництва.
 українська
- українська
- English
- Français
- Deutsch
- 日本語
- Italiano
- Español
- Português
- русский
- Melayu
- Gaeilgenah Éireann
- România limbi
- Srbija jezik (latinica)
- Cymraeg
- 한국어
- Svenska
- Polski
- বাংলা
- bosanski
- Kreyòl Ayisyen
- Indonesia
- Việt Nam
- Ελληνικά
- Norsk
- Български
- O'zbek
- hrvatski
- Malti
- Čeština
- فارسی
- Eesti
- عربي
- suomi
- עברית
- ไทย
- dansk
- Bai Miaowen
- Català
- íslenska
- Nederlands
- اردو
- Latviešu
- Türkçe
- हिंदी
- slovenčina
- slovenščina
- Lietuvių
- magyar